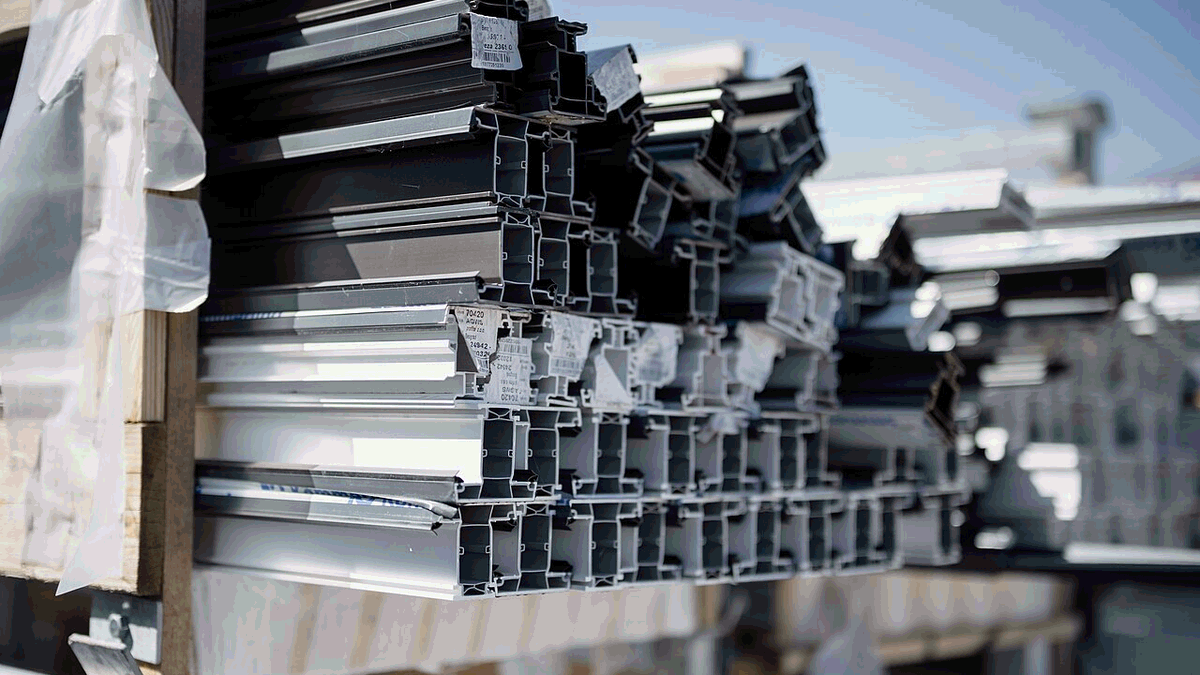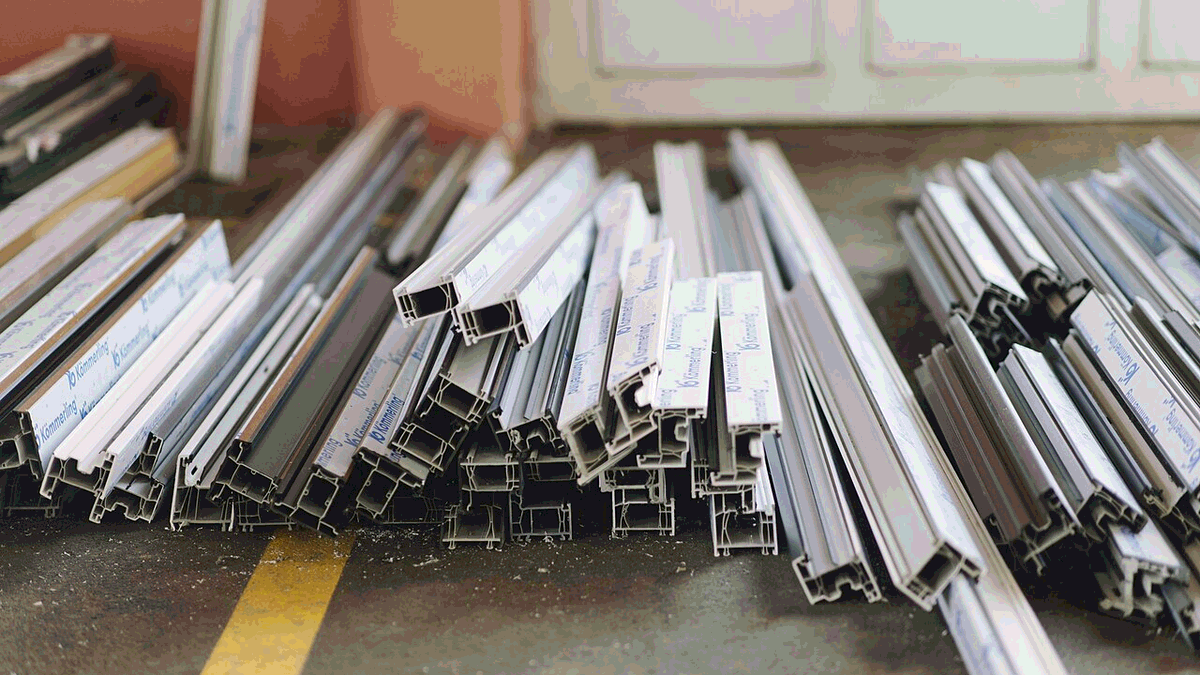
1800 吨挤压机换模座,单班产出从 2.6 吨提到 3.2 吨
10 月 26 日至 28 日,二车间 1800 吨挤压机停机 56 小时换模座与剪刀片,换完首班产出 3.2 吨,料头损耗 6% 降到 4.5%。
发布 来源:张家港苏美铝业有限公司 生产部
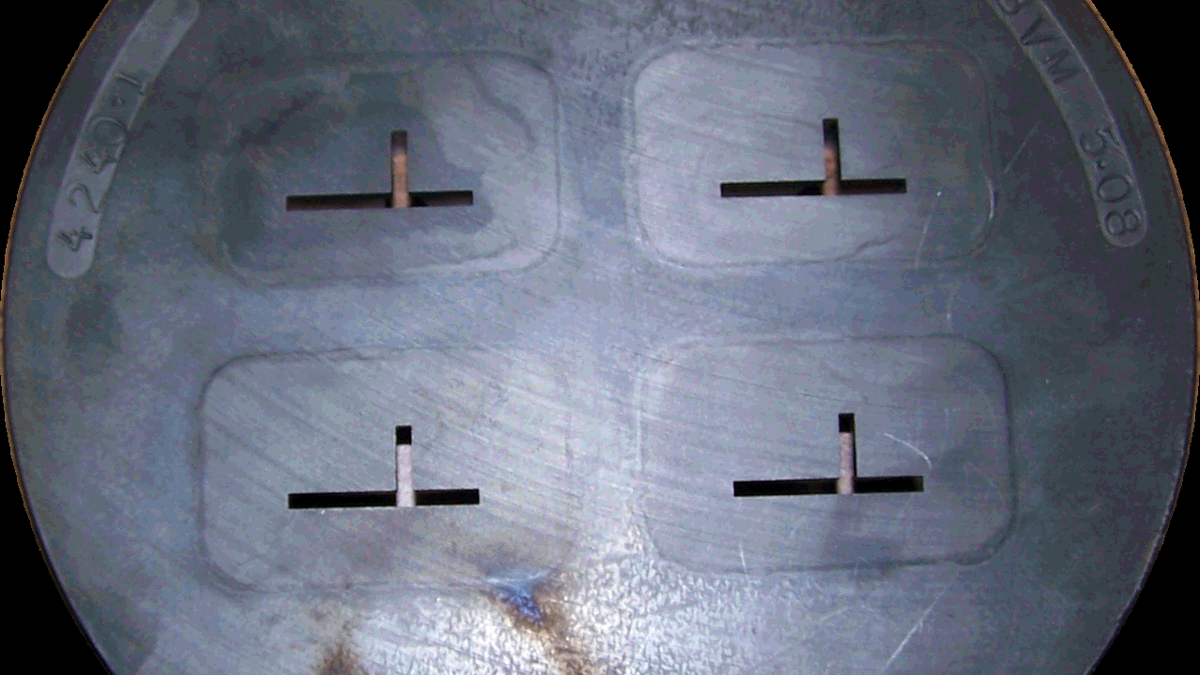
10 月 26 日到 28 日,二车间 1800 吨挤压机停机 56 小时,把用了四年的模座和剪刀片整套换掉。停机前一周,车间把 6 个常跑截面的铝棒备到 12 吨,换完后第一个班就把欠下的 3 个批次补了回来。
新模座是 2026 年 8 月定的,配合 480 ℃ 模温,挤压速度从 18 m/min 提到 22 m/min。按 6063-T5、壁厚 2.0 mm 的 4040 截面算,单班 8 小时产出从 2.6 吨走到 3.2 吨,料头损耗从 6% 降到 4.5%。
换模座不是换个件那么简单。剪刀片间隙要重新对到 0.3 mm,模座与挤压筒的同轴度控制在 0.1 mm 以内,这两个数不对,型材表面会拉出纵向条纹。机修班三个人轮了两班,第三天上午试模,首支料测壁厚 ±0.12 mm。
按 GB/T 6892-2015 的要求,首批料抽检了抗拉强度与硬度,6063-T5 抗拉 178 MPa、屈服 132 MPa,都在标准线以上。这批料 11 月 1 日发往昆山一家自动化设备厂,做输送线机架。
换模座的钱花在刀刃上:旧模座用了四年,同轴度已经跑到 0.18 mm,剪切口毛刺多,每班要停两次修。新件装上后毛刺少了,修模频次从每班两次降到三天一次,机台有效作业时间多出 40 分钟。 这一改,二车间的月度产出从 61 吨抬到 72 吨,电耗反而降了 4%,因为空挤和停机等料的时间少了。
相关标准与记录:GB/T 5237.1-2017、GB/T 6892-2015 为本厂常引用的两份,具体批次数据见随货检测单。