2026 年 09 月
400 支 6061 机架型材发往昆山,壁厚逐支过千分尺
9 月 3 日,400 支 8080 机架型材装车发往昆山,6061-T6 材质,壁厚 3.0 mm,逐支用千分尺测点,超差 3 支挑出重做,随车附尺寸记录表。
发布 来源:张家港苏美铝业有限公司 生产部
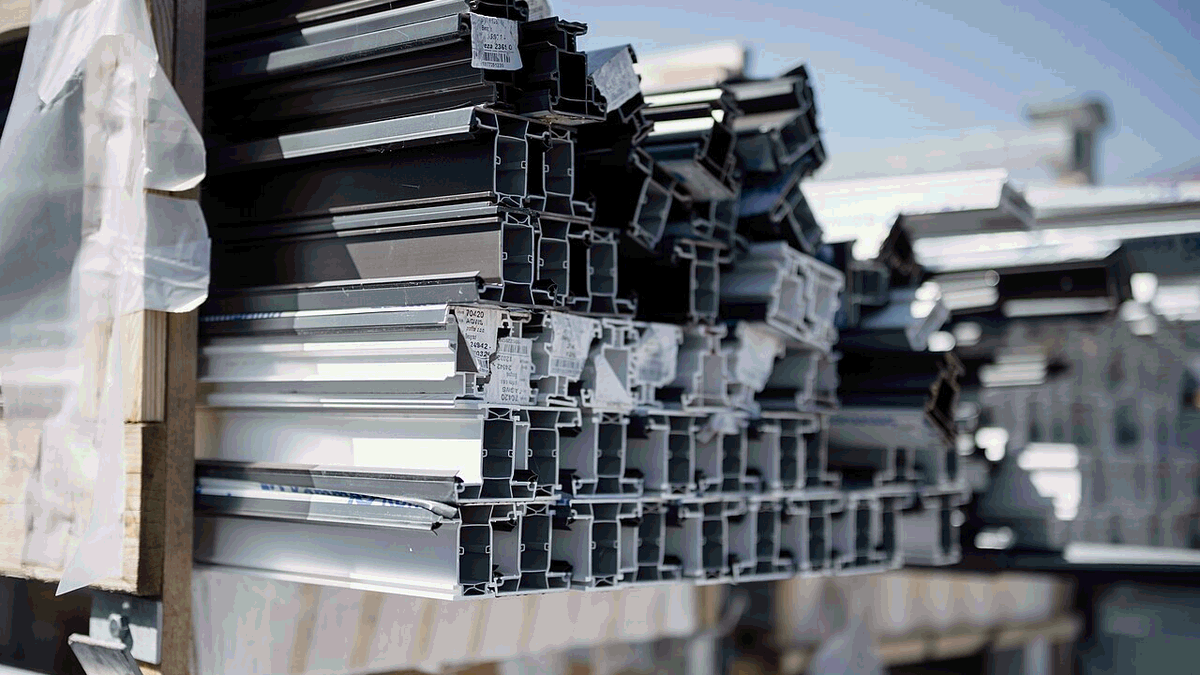
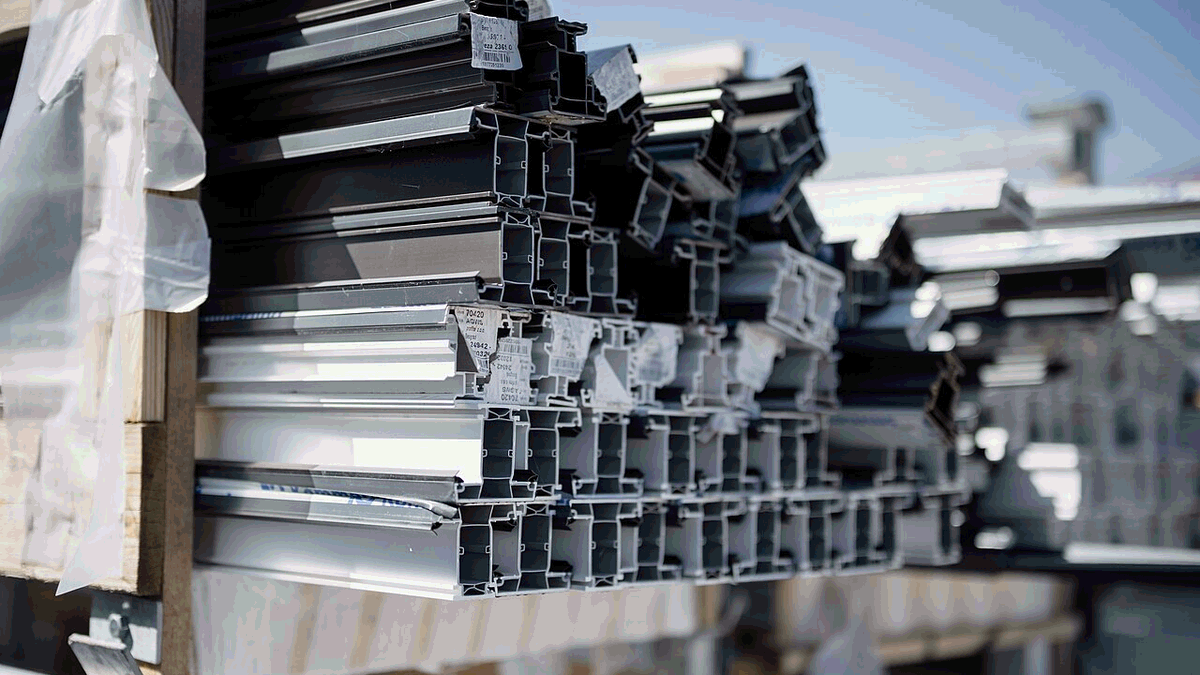
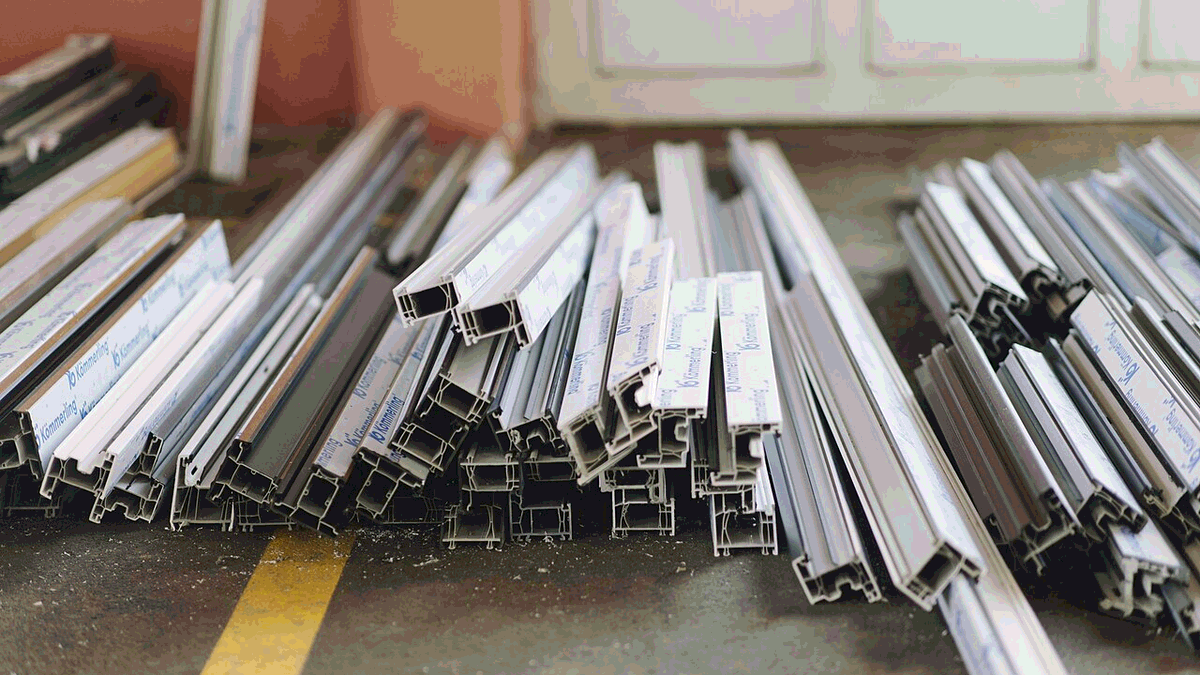
9 月 3 日下午,400 支 8080 机架型材装车,发往昆山一家机器人工作站集成商。材质 6061-T6,壁厚 3.0 mm,定尺 6.02 米,端面铣平。
这批料在打包前逐支测了壁厚,每支取头、中、尾三个点,用 0–25 mm 千分尺读数。400 支里挑了 3 支超差,壁厚 2.86 mm,低于 2.9 mm 的下限,当场挑出重做,没混进成品垛。
客户那边的验收方式是装好框架后用激光水平仪打一遍,四角高低差要求 1 mm 以内。为了这个要求,我们在锯切后加了一道端面铣,垂直度做到 ±0.05 mm,立柱落地不用垫片。
同车还带了 260 套角件和 1 箱 M8 螺栓。尺寸记录表按支编号,客户抽检时报编号就能查到当时的读数。
端面铣的刀具每 300 支换一次,刃口磨损后垂直度会飘到 0.1 mm。这批 400 支换了两次刀,记录写在机台旁边的白板上。客户收货后自己抽了 20 支复测,壁厚和长度都对得上,没出现长短料返工。 装车时按 6 支一捆、8 捆一托码放,整车 400 支分 9 托,卸货按托点数,不用一支支数。
相关标准与记录:GB/T 5237.1-2017、GB/T 6892-2015 为本厂常引用的两份,具体批次数据见随货检测单。